Artykuł sponsorowany
Od rysunku technicznego do odbioru — jak punkty kontrolne utrzymują zgodność detali metalowych
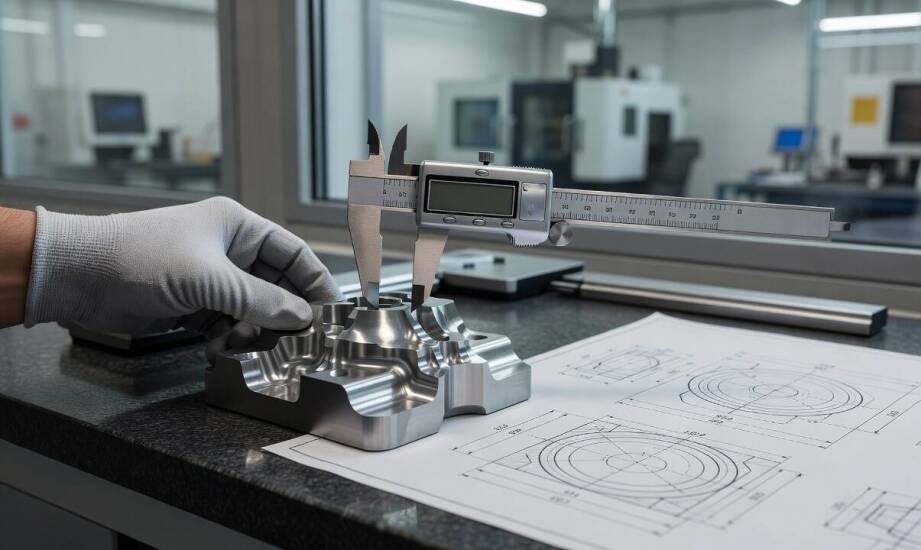
Zgodność każdego detalu metalowego z założeniami projektowymi wynika z całego łańcucha decyzji technologicznych. Nie zależy wyłącznie od precyzji pojedynczej operacji obróbki skrawaniem czy cięcia. Błędy popełnione na wczesnym etapie analizy dokumentacji lub przygotowania materiału kumulują się w kolejnych krokach produkcyjnych. Ujawniają się zazwyczaj dopiero przy finalnym sprawdzaniu parametrów. Prowadzi to do konieczności wprowadzania kosztownych poprawek lub odrzucenia całej partii. Utrzymanie rygorystycznego reżimu wymiarowego wymaga wdrożenia punktów kontrolnych na każdym etapie przetwarzania surowca. Nawet najnowocześniejszy park maszynowy potrzebuje systemowej weryfikacji jakości, aby dostarczyć powtarzalny produkt.
Przeczytaj również: Skup metali kolorowych - jakie ceny oferujemy za poszczególne metale?
Jak normy i rysunek techniczny wyznaczają granice obróbki?
Dokumentacja projektowa stanowi fundament całego procesu wytwarzania. Rysunek techniczny zawiera wymiary nominalne, symbole chropowatości powierzchni oraz precyzyjne oznaczenie materiału. Często uwzględnia również specyficzne wymagania dotyczące obróbki cieplnej. Zasady tworzenia tej dokumentacji i czytelnej prezentacji detali porządkuje norma ISO 128. Kluczowe z punktu widzenia wykonawstwa tolerancje określają odrębne standardy. Zasady wymiarowania i tolerowania geometrycznego (GD&T) precyzuje norma ISO 1101, natomiast ISO 2768 definiuje tolerancje ogólne dla wymiarów pozbawionych wytycznych indywidualnych. Wartości te wyznaczają nieprzekraczalne odchyłki dla operacji takich jak cięcie plazmą, wycinanie laserem, gięcie blachy czy frezowanie CNC.
Przeczytaj również: Jak przygotować dokumenty do tłumaczenia urzędowego?
Specyfikacja projektowa narzuca rygorystyczne wymagania mechaniczne dla samego surowca. Weryfikacja certyfikatów hutniczych oraz ocena fizycznego stanu półproduktu muszą nastąpić przed załadowaniem arkuszy na obrabiarki. Kontrola obejmuje pomiar grubości, sprawdzenie płaskości oraz poszukiwanie ewentualnych wad powierzchniowych. Drobne zarysowania mogą inicjować mikropęknięcia podczas formowania plastycznego. Mogą też negatywnie wpływać na bazowanie elementu przy frezowaniu współbieżnym. Wczesna detekcja tych niezgodności chroni przed wprowadzaniem wadliwego materiału na tokarki. Zaawansowana produkcja części metalowych funkcjonuje jako system naczyń połączonych. Obróbka skrawaniem, formowanie i precyzyjna metrologia nieustannie się w nim przenikają.
Przeczytaj również: Jakie są najważniejsze aspekty przy wyborze rur do instalacji grzewczych?
Wpływ kontroli międzyoperacyjnej na powtarzalność detali
Wieloetapowa obróbka blach i elementów toczonych wiąże się z powstawaniem drobnych różnic wymiarowych. Odchyłki z kolejnych stacji roboczych nakładają się na siebie w procesie produkcyjnym. Analiza stosu tolerancji dowodzi, że marginalne przesunięcie podczas tłoczenia blachy potrafi uniemożliwić zachowanie osiowości na etapie szlifowania precyzyjnego. Weryfikacja międzyoperacyjna pozwala skorygować parametry pozycjonowania bazy lub zniwelować zjawisko sprężynowania blachy, zanim maszyna wyprodukuje całą partię. Pomiary realizowane co kilka cykli chronią przed masowym powielaniem tego samego błędu maszynowego.
Mechanizm wczesnego wykrywania odchyleń odgrywa decydującą rolę przy realizacji zamówień dla sektorów o podwyższonym ryzyku. Części do osprzętu naziemnego w lotnictwie czy specjalistyczne podzespoły wagonowe muszą bezwzględnie spełniać wyśrubowane normy bezpieczeństwa. Realizując zlecenia przemysłowe, Zakład Metalowy Ortyl opiera swoje procesy na monitorowaniu geometrii bezpośrednio po zakończeniu krytycznych operacji. Systematyczne sprawdzanie wymiarów po cięciu, gięciu i frezowaniu zapobiega inwestowaniu czasu w detal trwale niezgodny z rysunkiem.
Co potwierdza odbiór końcowy wytworzonych elementów?
Finalna weryfikacja gotowego elementu zamyka cykl wytwórczy i stanowi ostateczne potwierdzenie poprawności wykonania. Odbiór końcowy obejmuje pomiar geometrii na maszynach współrzędnościowych oraz skompletowanie pełnej dokumentacji jakościowej. Kluczowym dokumentem pozostaje atest materiałowy 3.1, wystawiany zgodnie z rygorystyczną normą EN 10204. Dokument ten zapewnia pełną identyfikowalność surowca. Wiąże on gotowy podzespół z konkretnym numerem wytopu i udokumentowanymi wynikami badań laboratoryjnych z huty.
Obecność atestu i wewnętrznego raportu pomiarowego gwarantuje klientowi otrzymanie elementu w pełni gotowego do montażu. Wytwarzanie konstrukcji dla przemysłu udowadnia, że najwięcej problemów organizacyjnych generuje opóźniona detekcja błędów, a nie sama bariera technologiczna obróbki metalu. Utrzymanie spójnego systemu kontroli od przyjęcia blachy aż po wydanie gotowego detalu pozwala sprostać wymaganiom najbardziej restrykcyjnych branż. Właściwa interpretacja rysunku i konsekwencja pomiarowa decydują o ostatecznym sukcesie technologicznym.
Kategorie artykułów
Polecane artykuły

Badanie OCT przedniego odcinka oka: z próbą ciemniową czy bez?
Jak wygląda montaż okien aluminiowych? Etapy pracy krok po kroku

Zastosowanie technologii membranowych w oczyszczaniu ścieków przemysłowych – co warto wiedzieć?
